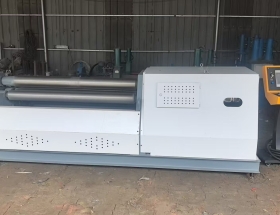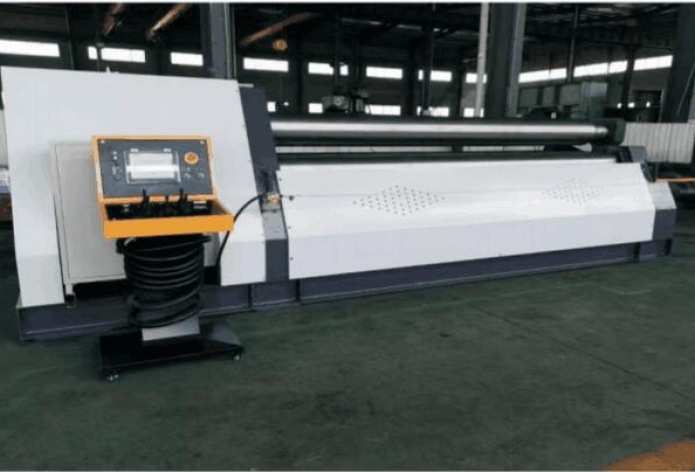
四辊卷板机

工作压力为 19.5MPa

-
设备简介


四辊卷板机同时具备预弯及卷圆双重功能。其结构主要有底座,翻倒侧机架,固定侧机架、工作辊、驱动装置、
-
适用范围

四辊卷板机简介

四辊卷板机视频


四辊卷板机同时具备预弯及卷圆双重功能。其结构主要有底座,翻倒侧机架,固定侧机架、工作辊、驱动装置、


四辊卷板机同时具备预弯及卷圆双重功能。其结构主要有底座,翻倒侧机架,固定侧机架、工作辊、驱动装置、下辊升降装置、翻倒装置、液压系统、电控系统等部件组成。
整机结构紧凑使用可靠,维护方便,下辊的上下移动及侧辊升降均设有数字显示装置。因而操作方便,控制准确。上辊翻倒侧的翻倒和复位、上辊的平衡均由油缸来执行,因而使卸料更为方便。
本机上辊为驱动辊,上辊位置固定,下辊可上下升降,对板料进行夹紧,当板料被上下辊夹住,上下辊以相对转动时,板料与工作辊之间产生磨擦力,使板料运动,通过侧辊的升降,使平板弯曲,调整侧辊的上升量,可达到所需弧形或圆形工件的曲率半径。本机侧辊为从动辊,依靠工作辊面与钢板间的磨擦力,使其旋转,其上下升降由液压油缸驱动。
在机器的翻倒侧机架一端,设有一个翻倒油缸,当卷制工作结束
后,平衡油缸动作,翻倒油缸动作,使翻倒侧机架翻倒,卸下工件后,翻倒油缸再动作使翻倒侧机架恢复,到此一个工作循环结束。
设 备主体结构是由上辊装置 、下辊装置 、侧辊装置 、翻倒装置 、左右侧机架 、底盘和平衡
装 置、液压系统、 电控系统等组成。
3-1、上辊装置
上 辊 装置由液压马达、行星减速机、上辊轴承座、上辊、双列调心轴承等组成。 液压 马达提供卷制板材所需的驱动力,工作压力为 19.5MPa。
双列调心轴承采用低速、重载的调心滚子轴承。材质45#圆钢,经锻打、粗加工、调质、淬火、精磨处理,二级探伤处理。
3-2、下辊装置
下辊 装置由液压马达、行星减速机、下辊轴承座、下辊油缸、下辊、双列调心轴承等组成。液压马达提供卷制板材所需的驱动力,工作压力为 19.5MPa。下 辊 油缸提供卷制时的夹紧力,为卷制提供摩擦力。双列调心轴承采用低速、重载的调心滚子轴承 。材质45#圆钢,经锻打、粗加工、调质、淬火、精磨处理,二级探伤处理。
3-3、侧辊装置
侧辊装置由侧辊、侧辊油缸、轴承座、调心轴承等组成 。侧辊由油缸或连杆机构驱动升降,配合卷制不同直径的筒体。材质45#圆钢,经锻打、粗加工、调质、淬火、精磨处理,二级探伤处理。
3-4、翻倒装置
翻倒装置由翻倒座、翻倒油缸等组成。翻倒油缸活塞杆镀铬处理。翻倒装置的翻倒,便 于制品沿辊子轴方向取出。
3-5、 固定、翻倒侧机架、底盘
重型、可靠性高的焊接机架结构安装在坚固的底部框架结构上,确保机床的精度和可靠性。 固定 、翻倒侧机架为优质碳素件 ,焊后回火处理 ,金加工而成 。下辊两缸均以无杆腔工作 , 保 持系 统 的一致性 ,即工作压力一致 ,配套性一致 ,且油缸有效面积大 。只有一处动密封 ,升降 速 度适合卷板工艺要求,便于控制两油缸的同步性,维修方便,可维修性大大加强。底部框架结构由型板整体焊接 ,振动去应力后加工而成 。抗扭断面系数高,强度刚性均好。 安 装,使用方便,尤其适应流动性强的使用要求,对地基的要求较低,搬迁工作方便。 3-6、液压系统
1 总体概述
液压系统制作严格按照国标 、行标执行 ,布置合理 。充分考虑高效节能 、减少浪费 ,减少 发热 源。系统独立,联接点采用专业密封胶,杜绝渗漏现象,维修、维护方便。其中液
压泵采 用高 压油泵、液压阀选用榆次油研叠加阀系列,试验压力 25Mpa 无渗漏。管路布置简洁、泄漏 少, 维护调试方便。为保证油液清洁,在油泵油口处设有滤油器,从油泵出来的压力油首先进 入调压系统,调定压力,然后通过阀块,经换向阀通向油缸。
2 液压系统组成
液压系统由油泵、阀组、流体连接件、液压辅件等组成 。
液压阀选用叠加阀系列,管路布置简洁、维护调试方便 。系统由三种 回路组成,超压保护及压力调节回路、 同步回路、速度回路组成。 压力调节回路通过主溢流阀调节系统工作压力。系统工作压力 19.5MPa。
同步回路通过分流节流阀对下辊 、侧辊的上升 、下降粗步分流同步 ,节流阀进行上 、下调 节; 位移传感器检测,使下辊、侧辊的同步精度保持在 ±0.05mm。速度 回路控制翻倒侧机器的翻倒 、复位 ,通过节流阀进行回路节流速度的调节。 3 各种保护下辊 、侧辊的上升、下降分别有溢流阀作压力极限保护。
3-7、 电气控制系统
1 总体概述
设备 电控系统由电控柜、操作控制台组成。本机控制电器 (包括 PLC) 均安装在配电柜
内 。 采用屏幕数据显示,操作方便。主电路采用三相 380V/50Hz 交流电,NC 控制输入电路采用 24V直 流 电,控制输出回路采用 220V/50Hz 交流电。主电机驱动液压泵站提供动力,主要原器件采用国 内 著名厂产品。严格按照国家标准制作,结构布置合理,具有必要的安全保护措施。控制柜上设有制品卷制过程的全部控制按钮 、指示灯 、可编程触摸显示器等 ,以对整机的 卷制工作状态监视、操作控制。
2 各种保护
电机有相应的断路器作过电流短路保护和热继电器作过负荷保护;下 辊、侧辊升降均有相应的限位开关作极限保护;翻倒缸的翻倒、复位分别设有上、下限位开关极限保护 ;总电 源断路器有分励脱扣器 ,在操作台及翻倒支架侧均有 “ 急停 ”按钮以远程切断总电源。
3 各种互 锁翻 倒架充分的复位后 ,下辊 、侧辊升降 、上下辊正反转等动作方可进行 (以“翻倒架复位 ” 限位开关作检测 );
4 故障指示
主 电机过载时,故障指示灯提示; PLC 发生故障时,故障指示灯提示。
5 数显的功能
数显 系统具有卷制过程的实时监控 、数据传输和断电记忆等功能 ,人机界面以中文显示直 观明了。
6 实时监控功能
显示器屏幕上显示下辊油缸上下的位移量 (Yg、Yf)、侧辊升降量 (X)。
⑦ 人机对话功能
通过 系统操作输入, LCD 显示,可以实现卷制工件参数的编辑、修改等功能。
工业 控制器 PLC 根据自动检测上辊两端位置并控制,保证同步精度。位移传感器位移分辨 率为 0.05mm。
具备故障自动诊断功能。
4、设备操作性能说明
上辊通过液压马达驱动减速机 ,又减速机输出端分别与上 、下辊直接联接传递驱动扭矩 , 提供 工件弯曲变形扭矩。上辊马达具有平衡制动功能,确保卷制工件操作准确稳定。驱
动采用 工 进和快进双速选择,大大提高卷制功效。
下辊升降采用油缸驱动。驱动下辊垂直升降,保持工件夹持端预弯夹紧。
侧辊 通过油缸围绕上辊作弧形往复升降 。侧辊往复位置决定了加工工件曲率 。在圆锥筒体 加工过程中侧辊两侧可分别调整。
5、技术特色
口 四辊卷板机被公认为是最快速、最精确、最容易使用的卷板机。
口 与进料端的相对的是后侧辊,可用作后挡料,对板材立即进行成直角平行位置,板材 校平容易简单,单人操作即可。
口 板材校正后,上辊和下部中间的夹送辊立即对其进行夹紧,因此预弯和卷曲操作安全 容易,不存在板材滑脱的风险 。
口 在板材前端预弯后,可以立即卷制成所需要直径的圆筒 (即四辊卷板机既可以前
方弯 曲,也可以后方弯曲 ) 。圆筒可一次通过卷板成型。 因为只在机床一侧需要进料所用 的 空 间即可,这就意味着机床所需要的操作车间的空间较少。
口 预弯操作时不需要板材倾斜到工作面以下。
口 侧辊的任意倾斜调整对卷筒错边等缺陷校正非常方便 。
口 下辊、两侧辊均采用两个液压比例阀和 H 型换向阀的紧锁回路 ,两侧同步精度
为 +/-0.2mm,确保下辊、两侧辊可以精确停留在任何位置。
口 卷筒较圆和卷制缺陷校正比三辊卷板机更加方便,易操作 。
口 设备液压系统设有超压保护,电器系统有断路器作过电流保护、过热、热继电器作过 负荷保护,发生故障时,故障指示灯提示。设备主要动作间有安全互锁保护。
7、供货范围
A、主机装置。
B、 电控设备 (含配电柜及操纵台, 内置 PLC 显示屏等) 。
C、液压泵站及相应的液压管路附件。
9、非供货范围
A、 安装时电线敷管及连线和其他附件;
B、机器周围的铺板;
C、从电源到控制柜的连线及相关材料;
D、接地配件及材料;
E、液压油及润滑油脂 。
10、服务的内容及其承诺
①设备的安装、调试
供方在合同生效 1 周内提供设备基础图 ,需方负责设备基础施工 (包括接地)和二次灌浆并 将设备电源引进到电控柜。
设备安装调试由供方负责,供方须在接到需方通知 5 天内调试人员到位
, 1 周内完成设备 调试。
设 备安装调试所需的工具 ,需方提供通用工具和设备吊装 ,并派人员全力配合 ,机床调 试 用的润滑油 、液压油需方解决 。需方负责机器四周的铺板制作和安装。